


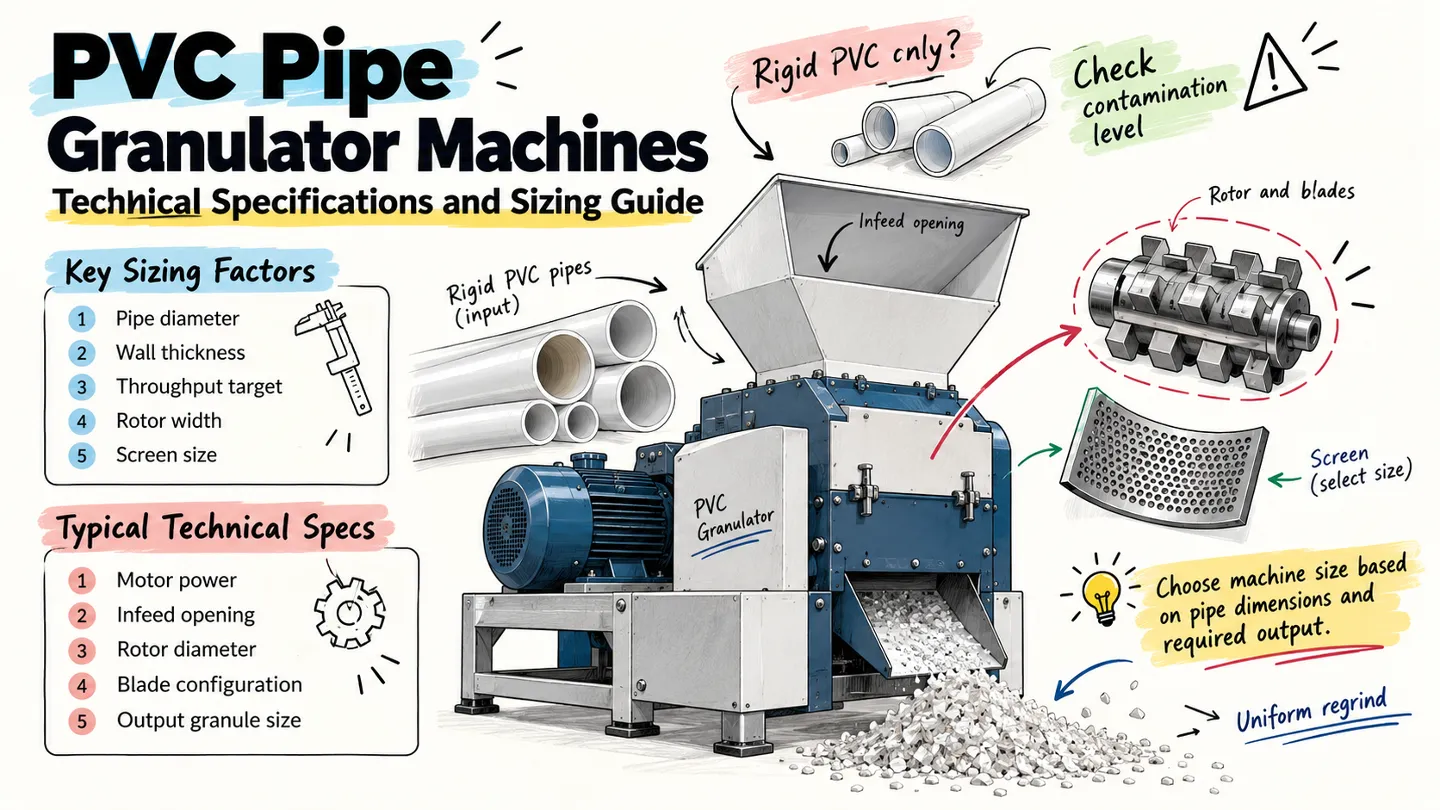
machines à granuler les tuyaux en PVC réduisent les tuyaux et profilés plastiques longs et volumineux en rebroyé uniforme et réutilisable. Les sites utilisent ces broyeurs pour retraiter les rebuts de fabrication internes ou les tuyauteries post-consommation en matière première viable. Rumtoo conçoit ces systèmes pour gérer les défis géométriques spécifiques des déchets d'extrusion de tuyaux, en prévenant le voûtage du matériau et en optimisant le débit.
Matériaux applicables et contraintes liées aux matières premières
Les équipements standard de réduction de taille peinent souvent avec les longues extrusions en raison des contraintes de trémie. Les broyeurs de tuyaux dédiés utilisent des angles d'alimentation spécialisés pour accueillir en toute sécurité des longueurs continues.
- Matière première primaire : Tuyaux en PVC, PE, PP, PPR et nylon.
- Documents secondaires : Lattes en plastique, lattes en bois et mandrins en papier robustes.
- Contraintes de traitement : L'épaisseur de paroi maximale et la dureté du polymère dictent la configuration de rotor, la métallurgie des couteaux et les exigences de couple moteur requises.
Mécanismes de base et principes de fonctionnement
L'efficacité d'un broyeur de tuyaux repose sur la synchronisation de ses mécanismes d'alimentation, de coupe et de décharge.
- Alimentation en position basse : La trémie repose parallèlement ou à un angle très faible par rapport au sol. Cette approche horizontale élimine le besoin laborieux de prédécouper manuellement les longs tuyaux avant traitement.
- Technologie de découpe en V : Le rotor comporte un réseau de couteaux en chevron qui tire le matériau vers le centre de la chambre de coupe. Cela empêche le matériau de se coincer contre les parois latérales et élimine les retours dangereux hors de la trémie.
- Conception à rotor variable : Les rotors sont configurés selon le matériau cible. Le traitement des plastiques rigides à paroi épaisse exige des angles de couteaux et une masse de rotor différents de ceux des matériaux à paroi fine.
- Décharge contrôlée : Un tamis réglable se trouve sous le rotor pour réguler la taille finale du rebroyé.
Spécifications techniques et caractéristiques de conception de la machine
| Composant | Fonctionnalité de conception | Impact opérationnel |
|---|---|---|
| Trémie d'alimentation | Alignement horizontal discret | Permet l'alimentation continue et sûre de longs tronçons de tuyaux. |
| Rotor de coupe | réseau de couteaux en chevrons de type V | Centre la matière première, prévient les blocages et équilibre la charge du moteur. |
| Couteaux de coupe | Alliage d'acier à haute résistance | Maintient une arête de cisaillement vive plus longtemps, réduisant la génération de poussière et de chaleur. |
| Boîtier de machine | Accès rapide à chambre divisée | Réduit les temps d'arrêt lors des réglages de l'écartement des couteaux et des changements de couleur. |
Maintenance, pièces d'usure et disponibilité
L'affûtage des lames influe directement sur la consommation d'énergie du granulateur et sur la qualité du broyage. Des lames émoussées déchirent le plastique au lieu de le cisailler, ce qui augmente la charge du moteur et génère une quantité excessive de fines.
La chambre de coupe est dotée d'un système d'ouverture rapide facilitant la maintenance. Ce système permet aux techniciens d'accéder immédiatement aux couteaux du rotor et du bâti pour effectuer les réglages d'écartement nécessaires ou remplacer les lames. Les protocoles de maintenance courante doivent inclure la vérification du jeu précis entre les couteaux rotatifs et fixes afin de garantir une coupe optimale.
Critères de dimensionnement et de sélection
Le choix du matériel approprié dépend fortement du diamètre maximal du tuyau et de l'épaisseur maximale de paroi que vous prévoyez de traiter. Le PVC rigide à paroi épaisse exige un couple nettement supérieur et des rotors robustes pour éviter le blocage.
Les installations manipulant une grande variété de profils devraient évaluer une solution polyvalente broyeur de tuyaux et profilés en PVC Pour garantir que la géométrie de la chambre de coupe corresponde aux dimensions variables de la matière première, dimensionnez toujours le moteur et le ventilateur d'extraction d'air (en option) en fonction de votre débit maximal requis en kilogrammes par heure.
Adaptez la machine au diamètre du tuyau. Comme point de départ pratique : les tuyaux jusqu'à 110 mm de diamètre extérieur conviennent aux granulateurs compacts avec rotor de 300–400 mm ; les tuyaux de 160–315 mm nécessitent des machines de milieu de gamme avec rotors de 500–600 mm ; les tuyaux de grand diamètre au-dessus de 400 mm de diamètre extérieur exigent des modèles robustes avec rotors de plus de 700 mm et chambres de coupe renforcées. Surdimensionner le rotor pour un petit tuyau gaspille de l'énergie ; le sous-dimensionner pour un gros tuyau provoque des blocages chroniques.
L'épaisseur de paroi détermine le couple, pas seulement le diamètre. Un tuyau de 200 mm avec une paroi de 15 mm exige beaucoup plus de couple de coupe qu'un tuyau de drainage à paroi mince de 315 mm. Lors de la spécification, indiquez toujours la plus grande épaisseur de paroi de votre flux, pas la moyenne. Pour les tuyaux sous pression à paroi épaisse et les raccords, exigez une transmission à couple élevé avec réducteur plutôt qu'un moteur à entraînement direct de même puissance nominale.
Dimensionnez le débit à partir de l'heure de pointe, pas de la moyenne journalière. Calculez les kg/h requis à partir de votre heure de production la plus chargée, puis ajoutez une marge de 20–30 % pour l'usure des couteaux et la variation d'alimentation. Une ligne générant 500 kg de chutes de tuyaux par poste de 8 heures avec des pics le matin a besoin d'une machine d'au moins 90–100 kg/h en pointe — pas 62 kg/h en moyenne. Confirmez la capacité nominale avec votre matériau réel : les chiffres catalogue sont généralement mesurés sur du tuyau propre à paroi mince.
Le choix du tamis fait partie du dimensionnement. Les tamis fins (8–10 mm) produisent un rebroyé prêt pour l'extrusion mais réduisent le débit de 20 à 40 % par rapport aux tamis grossiers (14–20 mm) pour l'alimentation d'une ligne de lavage. Si votre processus aval l'accepte, commencez par le tamis le plus grossier conforme à la spécification — vous pourrez toujours passer à une maille plus fine ensuite, mais une machine sous-dimensionnée ne se corrige pas par un changement de tamis.
Liste de contrôle de mise en service et d'acceptation
Avant de mettre le granulateur en production active, effectuez les contrôles de réception sur site suivants :
- Vérifiez les jeux entre le rotor et le couteau de banc par rapport aux spécifications du fabricant à l'aide de jauges d'épaisseur.
- Vérifiez tous les interrupteurs de fin de course et les dispositifs de sécurité des panneaux d'accès à la chambre de coupe et à la trémie.
- Effectuez un test à vide pour détecter toute vibration anormale des roulements ou tout échauffement excessif du moteur.
- Traiter un échantillon du diamètre de tuyau maximal spécifié pour confirmer que le rotor de type V gère la prise initiale sans calage du moteur.
- Inspectez les granulats recyclés rejetés afin de vérifier l'uniformité granulométrique et le respect des limites de poussière acceptables.
Foire aux questions (FAQ)
Combien de temps durent les lames de coupe avant de nécessiter un affûtage ?
La durée de vie des lames dépend entièrement du matériau utilisé, de l'épaisseur de paroi et des niveaux de contamination potentiels dans l'environnement de traitement. Lors du traitement de tubes en PVC rigides et propres ou de profilés similaires non pollués, les opérateurs peuvent généralement s'attendre à plusieurs semaines de fonctionnement continu avant qu'un affûtage ne soit nécessaire. Cependant, l'introduction de matériaux abrasifs, de plastiques renforcés de fibres de verre ou le dépassement de l'épaisseur de paroi recommandée accéléreront considérablement l'usure des lames. Les installations peuvent maximiser l'intervalle entre les interventions de maintenance en maintenant scrupuleusement le jeu précis entre le rotor et les lames du bâti. L'utilisation de lames en acier haute résistance spécifiées par le fabricant d'origine prévient également l'émoussement prématuré et garantit un cisaillement net plutôt qu'un arrachement.
Qu’est-ce qui détermine la taille finale du PVC granulé ?
La grille de tamis interchangeable, placée directement sous le rotor de coupe, détermine la granulométrie finale des particules produites. En fonctionnement, la matière plastique continue de circuler et d'être cisaillée dans la chambre de coupe jusqu'à ce que les fragments soient suffisamment petits pour passer à travers les mailles de la grille. Les opérateurs peuvent facilement remplacer ces grilles lors des opérations de maintenance afin d'obtenir différentes granulométries. Cette flexibilité est essentielle, car la granulométrie requise varie souvent en fonction des exigences d'alimentation spécifiques des extrudeuses, des presses à injecter ou des autres équipements de compoundage utilisés en aval.
Le granulateur nécessite-t-il un système d'extraction dédié ?
Bien que l'évacuation par gravité soit techniquement possible pour les installations à faible volume, l'intégration d'un système d'extraction d'air actif est fortement recommandée pour toute opération industrielle ou en continu. Un ventilateur d'extraction crée une dépression, aspirant activement le granulé broyé à travers le tamis. Cette évacuation continue réduit considérablement la friction et l'accumulation de chaleur à l'intérieur de la chambre de coupe. Le contrôle de la température interne est particulièrement critique lors du traitement de polymères thermosensibles comme le PVC, car une chaleur excessive peut entraîner la dégradation du matériau, des bavures ou des obstructions dans la chambre. De plus, le système pneumatique automatise le transfert immédiat du granulé broyé fini dans des silos ou des big bags.
