
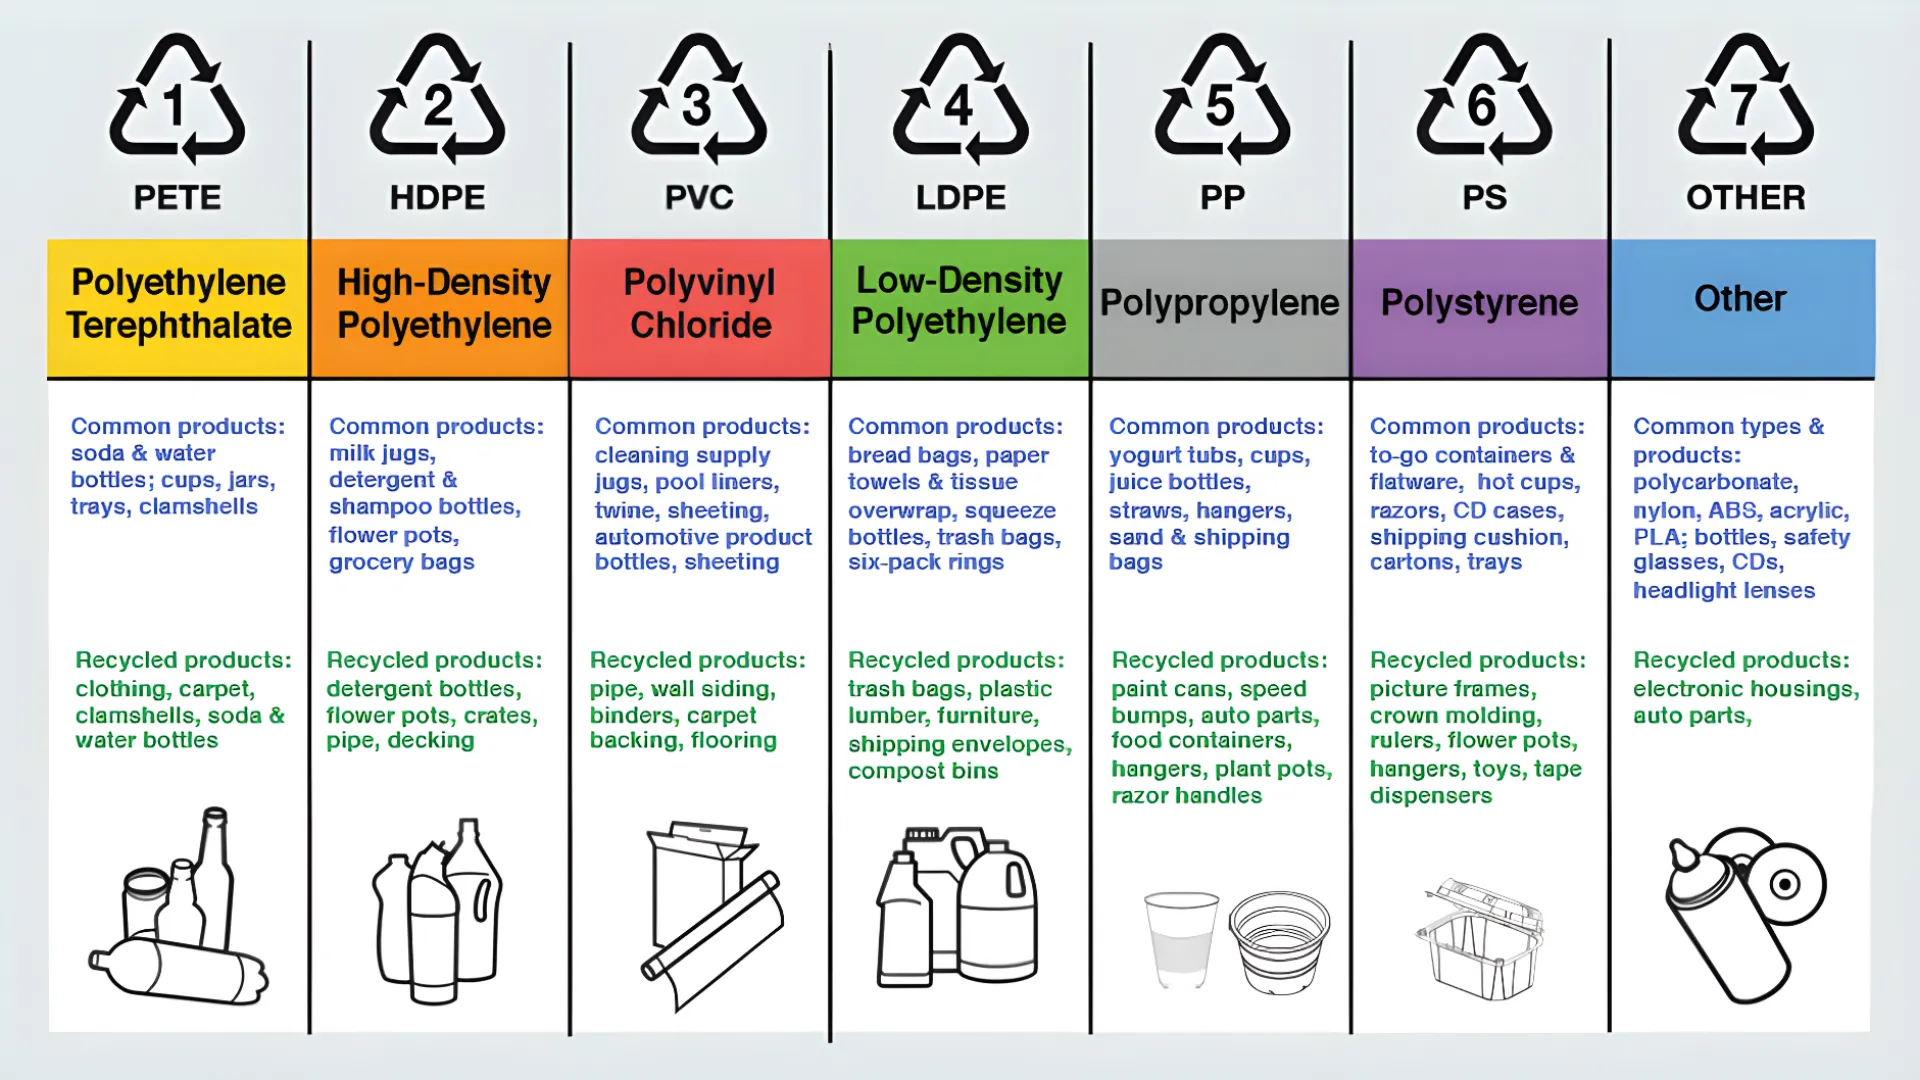
La rentabilidad de una operación de reciclaje depende completamente de la materia prima. Mezclar polímeros incompatibles (p. ej., PVC con PET) puede dañar catastróficamente el equipo de extrusión y hacer que las escamas finales de rPET sean invendibles. Para los operadores de planta, dominar el Sistema de Codificación de Identificación de Resinas de ASTM International (RIC) es la primera línea de defensa contra la contaminación.
Esta guía analiza los siete códigos de resina desde una perspectiva de procesamiento industrial: el valor comercial de cada plástico, sus contaminantes críticos, los umbrales de procesamiento térmico y los equipos específicos máquinas de reciclaje requerido para cada polímero.
Industrial Recycler’s Reference at a Glance
- Resin Codes ≠ Automatic Recyclability: ASTM codes 1–7 define base polymer chemistry. Practical recyclability depends on separation efficiency, sorting economics, and downstream market demand.
- Commercial Value Leaders: PET (1) y HDPE (2) command the highest demand and price stability; PP (5) is rapidly growing in closed-loop manufacturing.
- The #1 Contamination Danger: Even trace PVC (>50 ppm) in a PET stream degrades into corrosive hydrochloric acid (HCl), charring polymer melts and damaging extruders.
- Three-Stage Industrial Sorting: Modern plants rely on manual pre-sorting, high-speed near-infrared (NIR) optical ejection, and float-sink density separation to guarantee purity.
Los 7 códigos de resina: características y demandas de procesamiento
Especificaciones técnicas detalladas de materiales, ventanas de procesamiento térmico, valoración comercial, riesgos de contaminación y maquinaria requerida para cada código de resina.
PET (tereftalato de polietileno)
PVC degrades at PET processing temperatures (260–280°C), releasing hydrochloric acid (HCl) that yellows the melt, destroys intrinsic viscosity (IV), and corrodes extruder screws. The industry target is below 50 ppm PVC in rPET flakes.
Labels, adhesives, and organic residues require intense removal. A Línea de lavado de botellas de PET featuring hot caustic wash (85–90°C), high-friction washers, and float-sink separation is mandatory to achieve fiber or bottle-to-bottle purity.
HDPE (polietileno de alta densidad)
Color sorting is critical: a single pigmented bottle can downgrade an entire natural (translucent) stream. In addition, PP closures co-mingle easily with HDPE flakes.
Rigid HDPE containers require high-torque shearing. A Trituradora de un eje handles initial size reduction of thick-walled drums and crates, followed by sink-float separation tanks that float HDPE clean away from sinking contaminants like PET and PVC.
PVC (cloruro de polivinilo)
CLORURO DE POLIVINILO es the primary contaminant for other streams (especially PET). In its own recovery line, excessive frictional heat causes thermal degradation, releasing acidic fumes that corrode tooling.
Never process PVC in general-purpose extruders. PVC requires specialized screw metallurgy and tight thermal monitoring. Use dedicated trituradoras de PVC for controlled size reduction without thermal overheating.
LDPE (polietileno de baja densidad)
Agricultural films carry high dirt/sand loading. Commercial films often carry stubborn paper tape and adhesives. Flexible films wrap around standard rigid granulator shafts, causing severe rotor binding.
Requires a designated línea de lavado para reciclaje de film equipped with anti-wrapping shredders and an integrated mechanical film squeezer (screw press) to bring moisture down to 3–5% prior to extrusion pelletizing.
PP (polipropileno)
PE and PP have overlapping densities and float together in water tanks. Mixing them compromises impact strength and melt flow index (MFI), creating brittle compound regrind.
Multi-stage sink-float density tanks cleanly separate PP (floating) from sinking PET/PVC bottles and debris. For bottle caps, flotation separation after wet granulation delivers clean, high-grade PP regrind.
PS (poliestireno)
Transporting loose, uncompacted EPS is uneconomical. Attempting to feed uncompressed EPS directly into standard granulators creates static bridging and jams.
Always densify at the collection point first. Utilize hydraulic cold compactors or hot-melt densifiers (such as an EPS densifier) to compress foam by 50:1 to 90:1 before secondary granulation and re-pelletizing.
Otros (Código 7 – Resinas multicapa y plásticos técnicos)
PLA bioplastics look and sink like PET in water tanks, but melt at 150°C (far below PET). During PET drying and extrusion, PLA caramelizes, causing severe degradation and haze in bottle-grade rPET.
Treat Code 7 as a contamination threat until proven segregated. Deploy near-infrared (NIR) optical sorting and rigorous manual bale inspection prior to mechanical shredding or washing lines.
How Recycling Plants Sort by Resin Code at Scale
Industrial facilities combine three complementary sorting stages to separate mixed feedstocks at rates of multiple tons per hour.
Manual Pre-Sorting
Trained operators at sorting conveyors inspect molded resin codes, pull bulky non-plastic trash, and segregate distinct large containers (such as color-coded HDPE jugs from transparent PET bottles) ahead of shredding.
High-Speed NIR Optical Sorters
Near-Infrared (NIR) optical sensors read the molecular reflection of plastic chemical bonds at conveyor speeds of 3–4 m/s. High-pressure air ejector valves blast targeted off-spec items into collection chutes with sub-second precision.
Float-Sink Density Separation
Water flotation tanks (density 1.0 g/cm³) provide foolproof mechanical density separation: polyolefins (PE, PP) float to the top skimming auger, while heavy polymers (PET, PVC, PS) sink to the extraction conveyor.
Matriz de compatibilidad y mezcla de polímeros cruzados
Comprensión de la miscibilidad termodinámica entre pares de polímeros para evitar roturas catastróficas del husillo y triturados fuera de norma.
| Par de mezcla de polímeros | Compatibilidad industrial | Mecanismo de fallo térmico y mecánico | Regla práctica de procesamiento |
|---|---|---|---|
| PET + PVC | Destructiva (Fatal) | El PVC se descompone a las temperaturas de fusión del PET (260 °C), generando ácido clorhídrico (HCl) corrosivo, puntos negros de carbonización, picaduras en el husillo y una pérdida catastrófica de viscosidad intrínseca (IV). | Tolerancia cero: Limitar el PVC a <50 ppm mediante flotación-decantación en caliente o separación óptica NIR. |
| PET + PLA | Destructiva (Fatal) | El PLA se piroliza y carameliza a las temperaturas de secado del PET (160–180 °C), provocando un amarilleo extremo, colmatación de filtros y roturas continuas de hilo durante el hilado. | Tolerancia cero: La flotación en agua no puede separarlos (ambos se hunden); requiere expulsión óptica por infrarrojo cercano (NIR). |
| HDPE + PP | Limitada / Separación de fases | Termodinámicamente inmiscibles. La mezcla genera microseparación de fases, reduciendo la resistencia al impacto Izod hasta en un 60 %. | Reciclar hacia aplicaciones de menor exigencia (palés/conductos de pared gruesa) o añadir compatibilizantes copolímeros en bloque (SEBS). |
| HDPE + LDPE | Compatible (Subreciclaje / Downcycling) | Estructuras de poliolefina compatibles. La mezcla reduce el módulo de tracción pero mejora la elongación y la elasticidad del fundido. | Ampliamente mezclados para madera plástica extruida, tuberías gruesas de riego y perfiles industriales de alta resistencia. |
| PP + LDPE | Compatibilidad limitada | La morfología de fases mixtas provoca fracturas frágiles a menos que los índices de fluidez (MFI) coincidan con precisión. | Aceptable para tarimas compuestas extruidas, drenajes subterráneos y piezas gruesas de moldeo por compresión. |
| PS + EPS | Totalmente compatible | Química polimérica idéntica (poliestireno cristal / base de alto impacto frente a espuma expandida). | 100 % reincorporable en líneas generales de granulación de PS para marcos de cuadros y aislamiento XPS. |
Resin Processing Compatibility Table
Key technical parameters determining physical separation and equipment selection across the seven plastic resin codes.
| Polymer Name | Código de resina | Densidad (g/cm³) | Water Float/Sink | Primary Processing Machinery |
|---|---|---|---|---|
| PET (Polyethylene Terephthalate) | RIC 01 | 1.38 | Hundimiento | Hot-Wash Bottle Washing Line |
| PEAD (High-Density Polyethylene) | RIC 02 | 0.93–0.97 | Flotación | Single-Shaft Shredder & Sink-Float Tank |
| CLORURO DE POLIVINILO (Cloruro de polivinilo) | RIC 03 | 1.16–1.45 | Hundimiento | Specialized PVC Pipe & Profile Granulator |
| PEBD (Low-Density Polyethylene) | RIC 04 | 0.91–0.94 | Flotación | Film Washing Line with Squeezer Press |
| PÁGINAS (Polypropylene) | RIC 05 | 0,90–0,92 | Flotación | Sink-Float Tank & High-Speed Friction Washer |
| PD (Polystyrene) | RIC 06 | 1.04–1.07 | Hundimiento | Hydraulic Cold Compactor / Hot Melt Densifier |
| Otro (PC, ABS, PLA, Multi-layer) | RIC 07 | Varía | Varía | NIR Optical Sorting & Dedicated Compounding Line |
Especificaciones de pureza objetivo para escamas recicladas de alto valor
Límites comerciales de pureza y humedad exigidos por transformadores posteriores, hiladores de fibra y extrusores de lámina.
Estándares de escamas de rPET
- PVC Contamination: < 50 ppm (Grado alimentario: < 20 ppm)
- Escamas de poliolefinas (PE/PP): < 50 ppm
- Contenido de humedad: < 1,0 % (Tras secado)
- Pegamento / Adhesivo residual: < 30 ppm
- Viscosidad intrínseca (IV): Mantenida en 0,72–0,80 dL/g
Estándares de triturado de HDPE y PP
- Contaminación cruzada de polímeros (PP en PE): < 3,0 %
- Humedad superficial: < 0,5 %
- Partículas finas de polvo (<1 mm): < 1.0%
- Contenido de cenizas / Minerales: < 0,5 %
- Segregación por color: 99 % de pureza de monocolor
Estándares de granza de film de LDPE
- Humedad tras compactador / escurridor: < 3,0–5,0 %
- Filtro de extrusión (malla): Malla 80–120
- Cenizas y suciedad insoluble: < 1,5 %
- Variación del índice de fluidez (MFR): ±15 % lote a lote
- Desgasificación de volátiles: Desgasificación asistida por vacío
De materia prima a línea de producción: guía de selección industrial
Cadenas de procesamiento recomendadas según el formato específico de residuo entrante y la capacidad horaria objetivo.
Línea de lavado de botellas PET
Desembaladora → Criba trómel → Desetiquetadora → Molino húmedo → Lavadora en caliente a vapor (sosa cáustica a 85 °C) → Lavadora de fricción → Separación por flotación-decantación → Secador centrífugo → Separador óptico.
Sistema de reciclaje de rígidos HDPE / PP
Trituradora pesada de un solo eje con empujador hidráulico → Granulador pesado → Lavadora intensiva de fricción en frío → Tanque de flotación-decantación (el PE flota) → Unidad de deshidratación centrífuga.
Línea de lavado y escurrido de film PE/PP
Trituradora de film antienrollamiento → Molino húmedo → Tanque de lavado por flotación → Lavadora de fricción de alta velocidad → Prensa escurridora mecánica de husillo (<3 % de humedad) → Peletizadora compactadora.
Granulador horizontal para tubos y perfiles de PVC
Tolva de alimentación horizontal (sin necesidad de corte previo para tubos de 6 m) → Cuchillas de rotor de aleación pesada → Separador magnético overband → Ciclón con refrigeración por aire → Tamiz clasificador → Pulverizador para malla 20–80.
Preguntas frecuentes
Configure the Right Recycling Line for Your Material Stream
At Rumtoo, we engineer turnkey washing, shredding, and separation systems tailored to your specific plastic feedstocks and throughput requirements. Contact our engineering team with your material mix for a customized layout and equipment proposal.
